
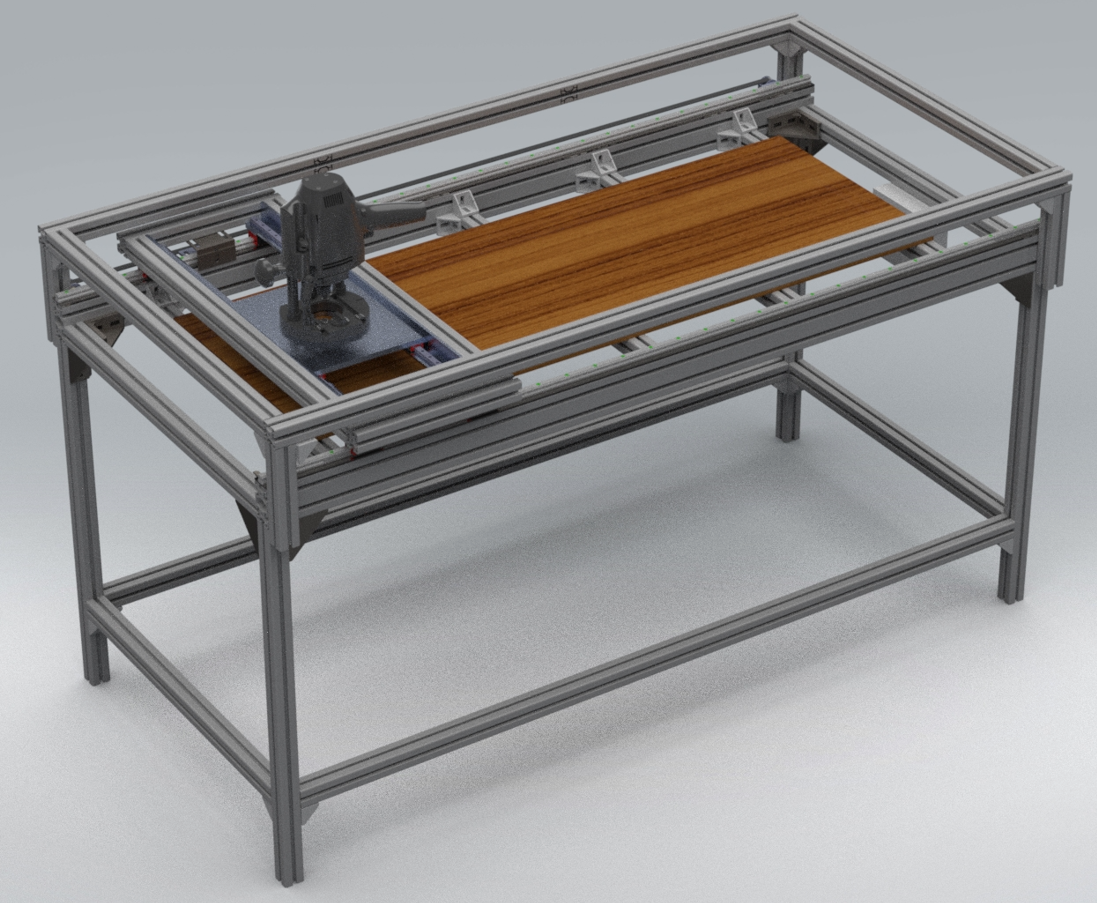
Cet article présente les spécifications d’une surfaçeuse pour préparer au mieux les grandes surfaces de bois à coller pour la harpe (pilier, console), usiner la grande table d’harmonie de la harpe. Il décrit la machine et les choix techniques retenus, à ce stade de conception (je n’ai pas encore fabriqué la machine). La construction fera l’objet d’articles ultérieurs. Cette machine sera bien sûr aussi très utile en lutherie guitare et pour toute autre opération de surfaçage demandant de la précision ou sur de large surfaces. Pour gagner de la place, elle sert aussi de plan de travail central dans l’atelier lorsqu’elle est convertie en « établi ».
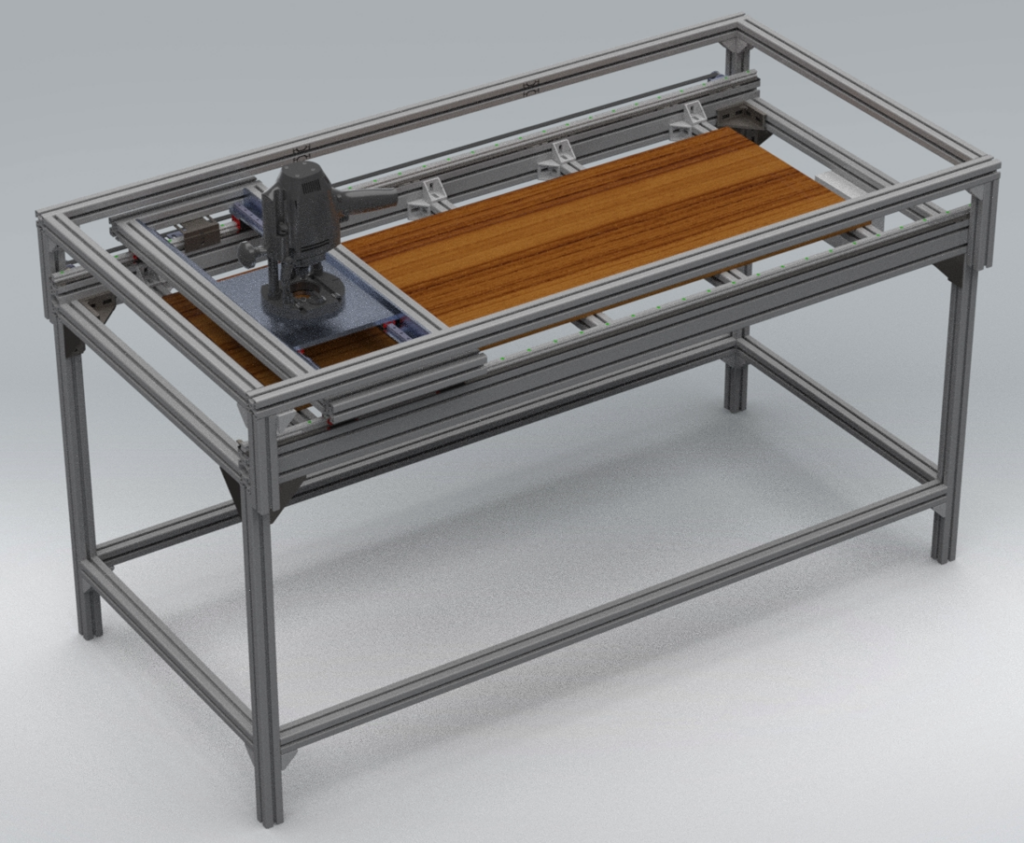
La machine
Elle sert à surfacer des pièces de bois pour la lutherie (harpes celtiques & guitares) :
- Aplanir une face
- Mettre une pièce à épaisseur
- Obtenir un plan de référence fiable
Principe de base
- La défonceuse est fixée sur un chariot et la fraise rase le dessus de la pièce. On déplace manuellement le chariot sur toute la longueur pour faire une passe, puis on décale l’outil latéralement et on recommence, bande après bande, jusqu’à avoir couvert toute la surface.
- En guise de broche : une défonceuse Festool OF1400 équipée d’une fraise à surfacer, portée par un chariot qui coulisse sur des rails linéaires.
- La machine sert aussi d’établi central de l’atelier : hors surfaçage, un plateau de travail se pose au-dessus du mécanisme, ce qui évite d’immobiliser une grande surface pour un seul usage.
- L’objectif principal : avoir un bon état de surface et une mise à épaisseur précise y compris sur de large pièces, par exemple pour coller efficacement deux larges et grandes pièces entre elles comme la console ou le pilier de la harpe qui sont en trois épaisseurs.
Principes de conception
- La précision ne vient pas que du châssis : Plutôt que de viser un châssis parfait (impossible en DIY), on utilise la machine elle même pour créer sa propre référence (le plateau Z0), avec l’outil qui travaillera ensuite. Les défauts de fabrication se compensent pour une bonne part.
- Une précision suffisante mais pas excessive : On vise la tolérance utile en lutherie, de l’ordre du dixième de millimètre — ce qu’il faut pour coller deux faces sans jour, pas davantage.
- Simple, réparable, en composants du commerce. Aucune électronique nécessaire au fonctionnement de base ; des pièces standard, remplaçables une à une.
- Une machine, deux usages. La machine se double d’un établi hors surfaçage, pour ne pas dédier de la place dans l’atelier juste pour le surfaçage.
- Construction par étapes. Chaque sous-ensemble peut être fabriqué, réglé et utilisé avant de passer au suivant, ce qui lisse le coût dans le temps.
- La productivité n’est pas une contrainte : c’est une machine pour amateur, pas besoin d’aller vite, donc pas de motorisation, au moins pour l’instant.
Caractéristiques principales
X désigne le sens de la passe (le déplacement sur la longueur de la pièce) et Y le décalage latéral (sur la largeur).
| Caractéristique | Valeur |
|---|---|
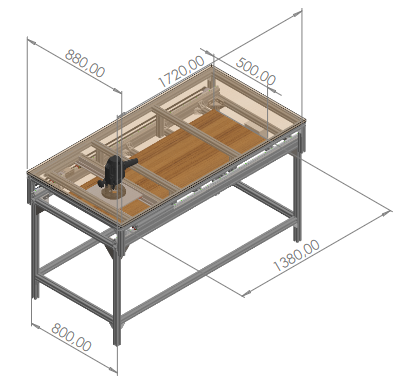
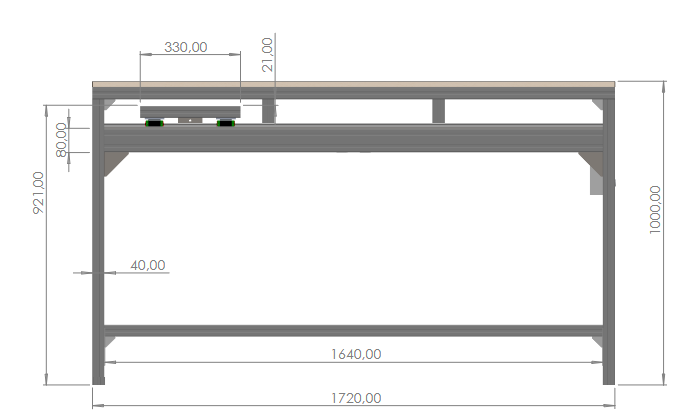
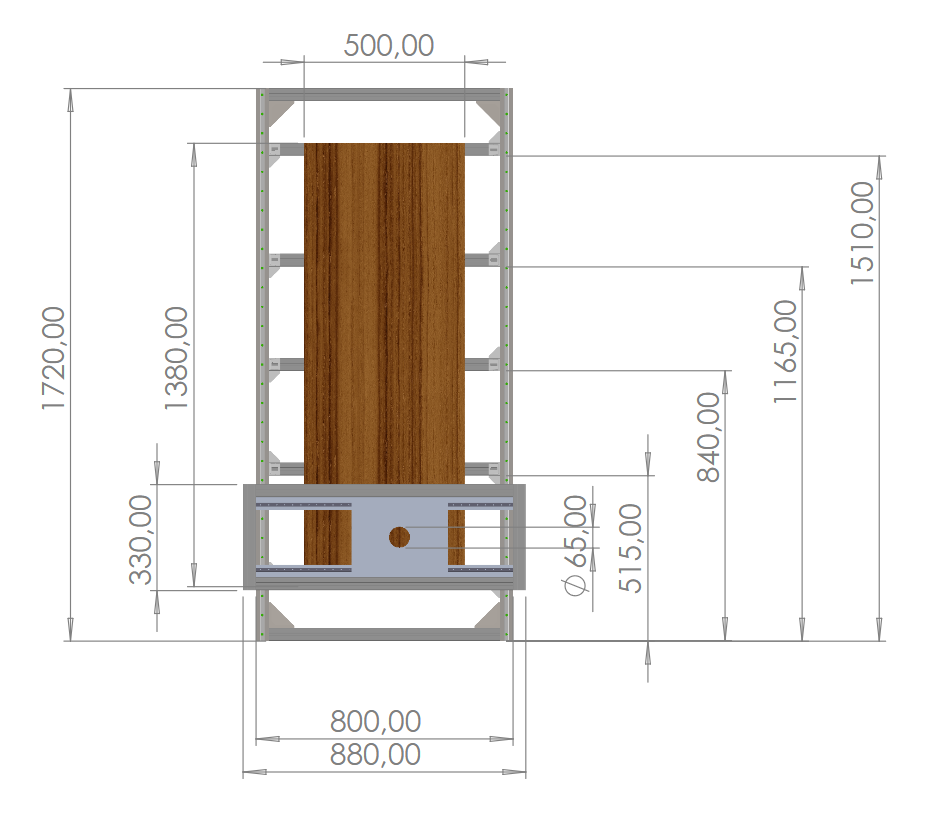
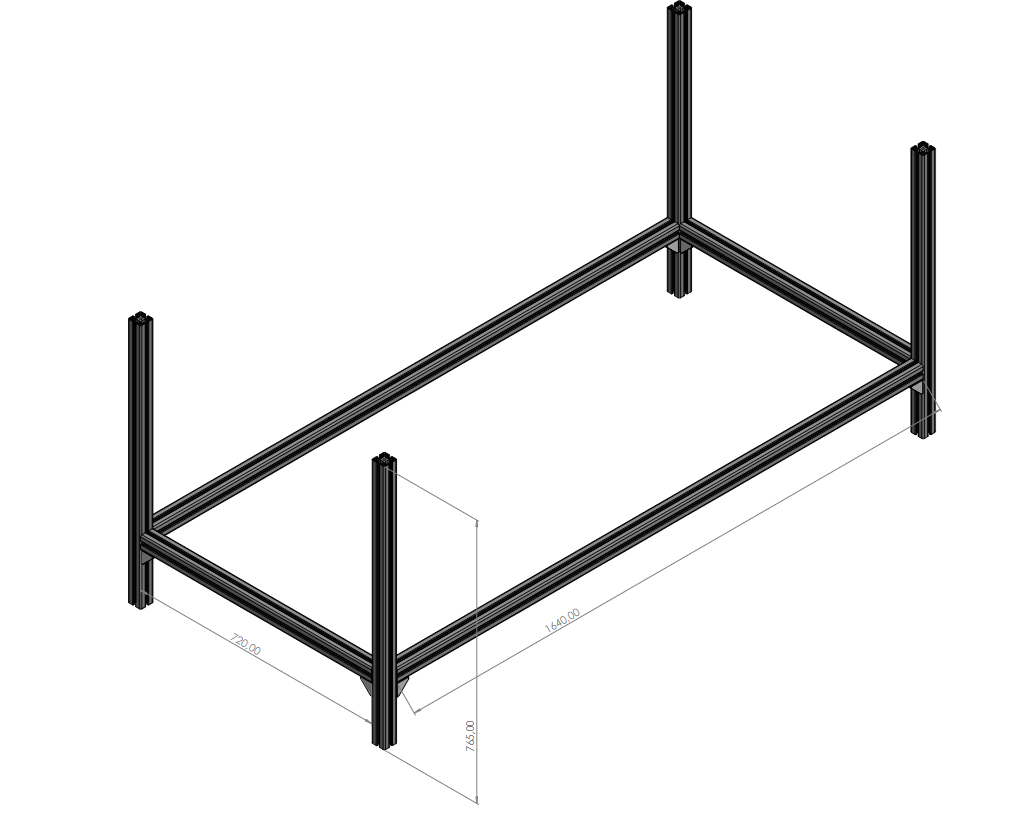
| Emprise au sol | 1 720 × 800 mm |
| Course utile en X (passe) | 1 380 mm |
| Course utile en Y (largeur) | 500 mm |
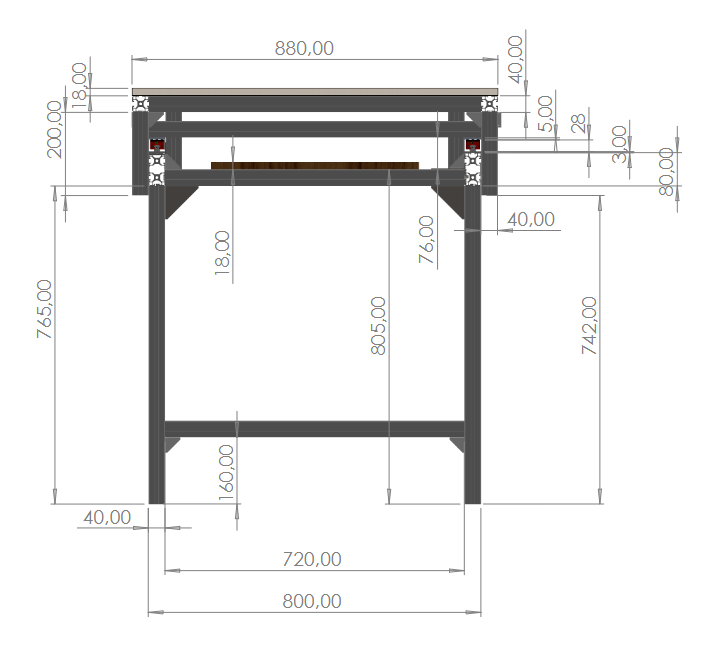
| Épaisseur de pièce | 0 à 48 mm |
| Plan de référence (Z0) | MDF 18 mm (ou contreplaqué bouleau, plus stable), surfaçable sur la machine |
| Fraise à surfacer | Ø 50–60 mm, sur OF1400 |
| Guidage X | 2 rails HIWIN HGR15 + 4 patins HGH15CA |
| Guidage Y | 2 rails HIWIN MGN12 |
| Transmission X | Manuelle continue |
| Transmission Y | Manuelle indexée (peigne) |
| Hauteur du plan Z0 | 58 mm au-dessus du chassis |
| Hauteur de l’établi (mode établi) | ≈ 1,00 m du sol |
Explication sur les choix opérés
- Course 1 380 × 500 mm : couvre les plus grandes pièces de lutherie visées (table harpe, pilier, pièces de console).
- Épaisseur 0 à 48 mm : va du très fin (tables d’harmonie de quelques mm, posées sur plateau de rehausse) au plutôt épais (pièces de console). C’est une plage large, structurante pour toute la conception.
- Plateau Z0 auto-surfaçable : c’est lui qui apporte la précision, pas le châssis. Il est surfacé sur la machine elle-même, avec la fraise qui usinera ensuite les pièces : les défauts de fabrication du bâti sont donc largement compensés – du moins les défauts de parllélisme entre le plan d’usinage et le chariot. Il est en MDF donc peut être considéré comme du consommable.
- Fraise Ø 50–60 : large et à rotation lente, elle enlève une pelure régulière pour un bon état de surface.
- Hauteurs de travail : la hauteur de l’établi (~1 m) est choisie pour le travail debout ; le plan Z0 est placé pour que la fraise atteigne les pièces courantes sans accessoire.
Réglage en hauteur et pièces fines
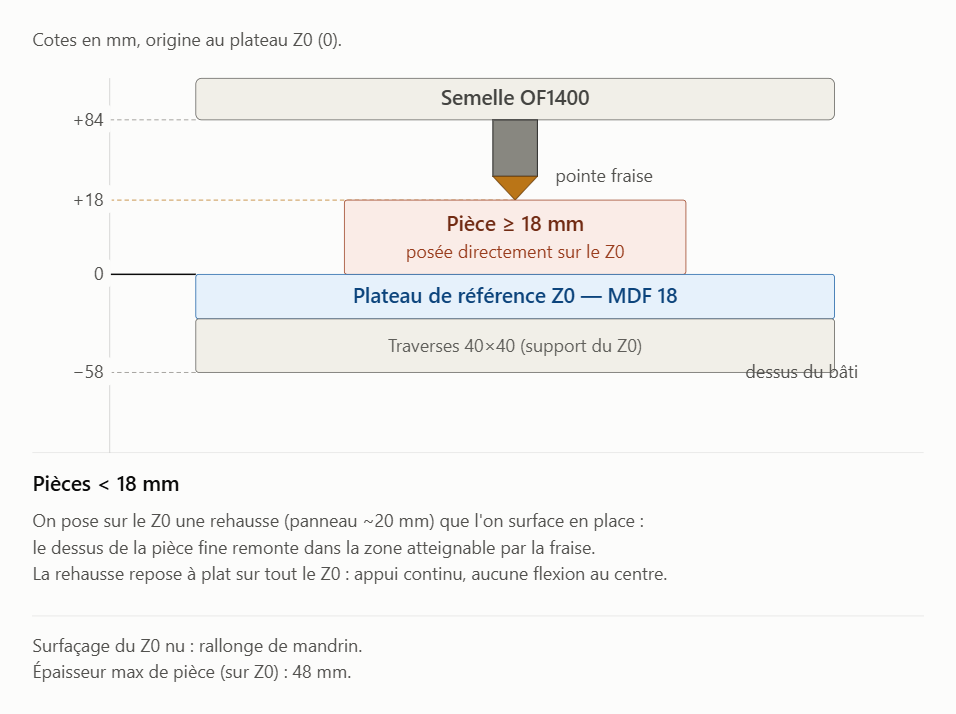
La hauteur de coupe se règle par la descente de la défonceuse. Avec la fraise seule, on atteint directement toute pièce d’au moins 18 mm d’épaisseur posée sur le plateau Z0.
Pour les pièces plus fines, on pose sur le plateau Z0 une rehausse — un panneau d’environ 20 mm — que l’on surface en place avant usage. Le dessus de la pièce remonte ainsi dans la zone atteignable par la fraise. Pour surfacer le plateau Z0 lui-même, une rallonge de mandrin permet à la fraise de descendre jusqu’au plateau.
| Configuration | Méthode |
|---|---|
| Pièces ≥ 18 mm | Directement sur le plateau Z0 |
| Pièces < 18 mm | Sur une rehausse posée sur le Z0, surfacée en place |
| Surfaçage du plateau Z0 | Avec rallonge de mandrin |
| Épaisseur maximale | 48 mm |
Architecture mécanique
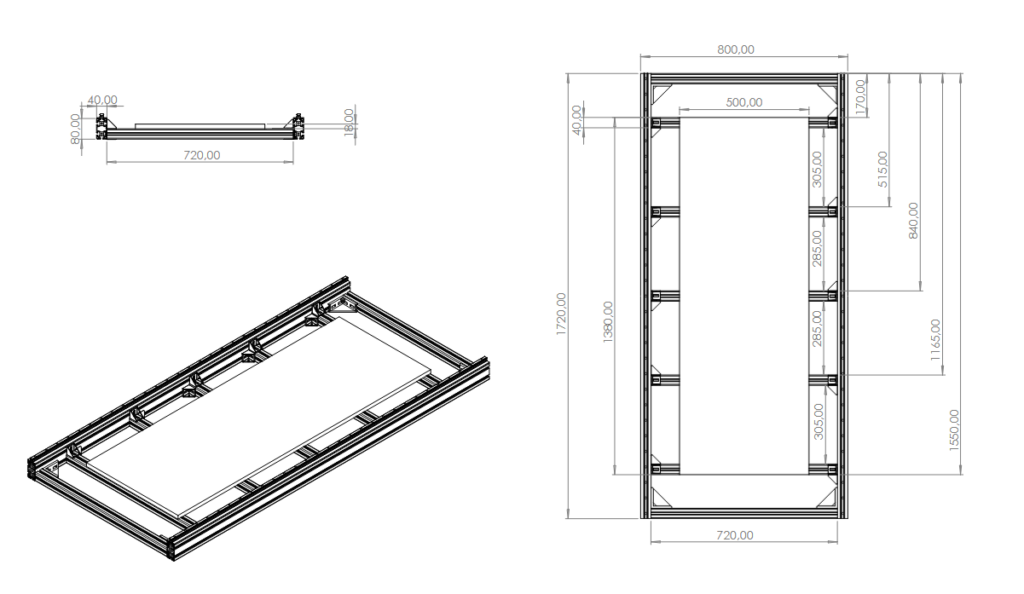
La machine s’organise en sous-ensembles
- Châssis fixe : les profilés 40*80 (longerons) supportent les rails. Ils sont solidarisés grâce à 7 entretoises 40*40.
- Rails HGR15 + patins : guidage de la passe (X), fixés sur les longerons.
- Chariot X : il roule sur les rails X ; il assure le guidage transversal.
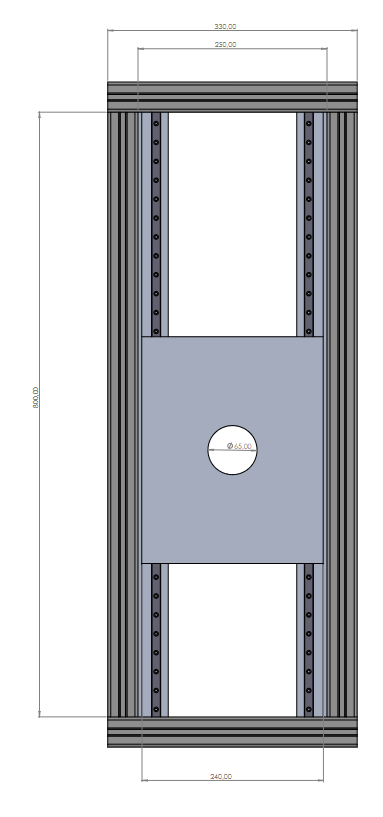
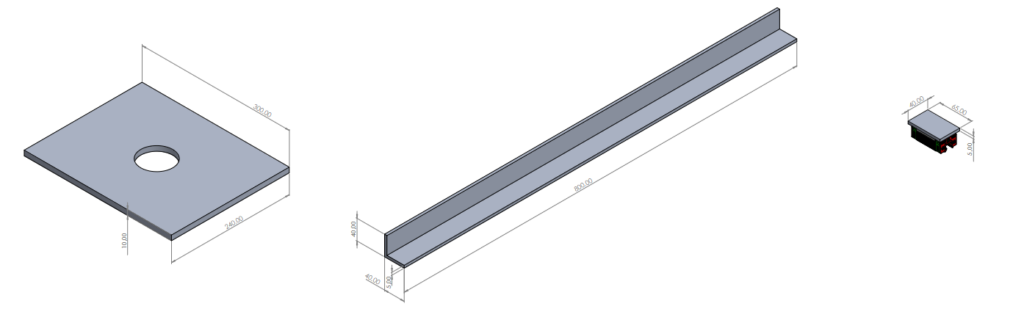
- Rails MGN12 : guidage du décalage transversal (Y), montés sur les cornières.
- Cornières support : portent les rails Y et permettent leur réglage.
- Platine Y : elle roule sur les rails MGN12 en Y, porte la défonceuse.
- Platine de défonceuse : reçoit la défonceuse OF1400 au-dessus du plateau Z0.
Particularités de conception
Guidage sur rails HIWIN (et non sur galets)
Le chariot roule sur de vrais rails linéaires à billes HIWIN (HGR15 pour la passe en X, MGN12 pour le décalage en Y), et non sur des galets à roulement sur profilé comme on en trouve sur les machines très économiques.
Les deux rails HGR15 associés à quatre patins précontraints confèrent au chariot une grande rigidité en translation et en rotation. Ils maintiennent naturellement son parallélisme même lorsque l’effort d’avance est appliqué d’un seul côté.
Blocage en Y par indexation à peigne
L’indexation par peigne remplit deux fonctions : elle positionne précisément la platine en Y et reprend directement les efforts latéraux de coupe. Les rails MGN12 assurent uniquement le guidage et ne subissent donc pas les efforts de maintien, ce qui préserve leur précision dans le temps.
« Doigt » engagé, la platine est fixée en Y : on fait des bandes droites en X. Doigt retiré, la platine est libre en Y pendant qu’on avance en X, ce qui permet aussi un travail à main levée sur les deux axes.
Mode établi central
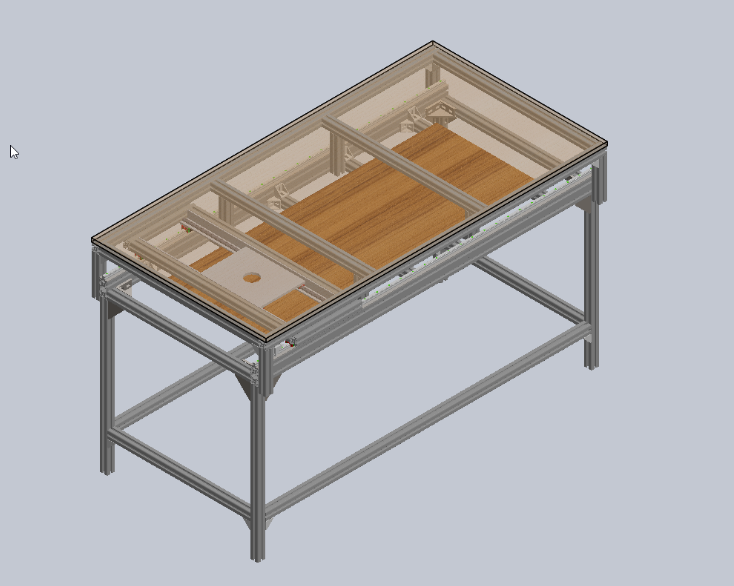
Le plateau d’établi est porté par quatre montants amovibles fixés dans les rainures extérieures du châssis, complétés par deux portiques amovibles. Les montants sont installés uniquement lorsque le mode établi est nécessaire, sans modifier les réglages de la machine. Le chariot reste en place, garé en bout. On retrouve ainsi une grande surface de travail sans dédier un poste séparé au surfaçage. Le plateau supérieur pourra être percé façon Festool MFT.
Laisser un commentaire